P650电渣锭
详情介绍
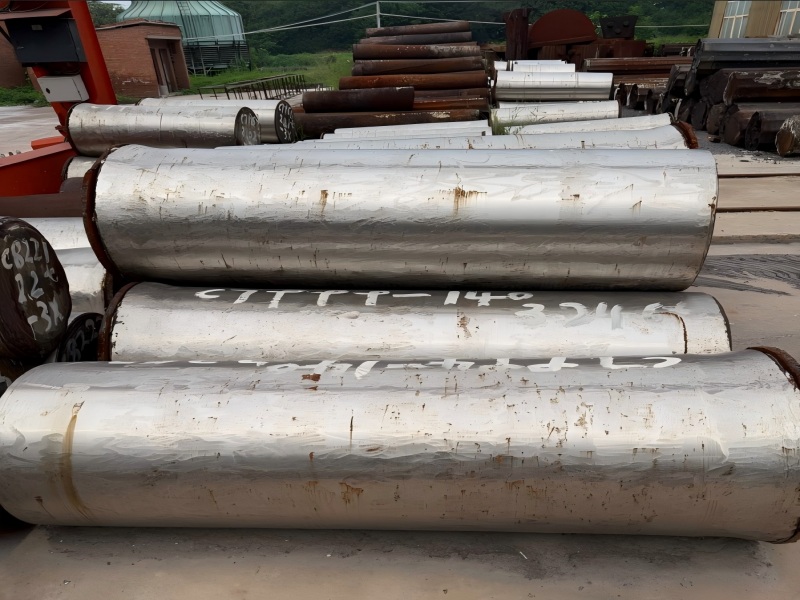
P650 电渣锭,牌号别名PNM530,为高氮锰‑铬‑钼系无磁奥氏体钢电渣重熔铸锭。采用VIM 真空感应 + ESR 电渣重熔双联冶炼工艺生产,是石油定向钻井无磁钻铤、无磁加重钻杆、无磁接头的源头坯料。
电渣重熔有效降低硫、磷、氧、氢有害气体,减轻元素偏析,消除内部疏松、气孔缺陷,钢锭组织致密纯净;采用高氮保护渣系,严控冶炼过程氮烧损,保证合金氮含量稳定,为后续锻造、冷加工提供高品质原料。
化学成分(质量分数,%)
| 元素 | 指标要求 |
|---|---|
| C | ≤0.06 |
| Mn | 19.50‑20.50 |
| Cr | 18.00‑19.00 |
| Mo | 1.70‑2.00 |
| Ni | 3.00‑4.50 |
| N | 0.55‑0.65 |
| P | ≤0.010 |
| S | ≤0.003 |
| Fe | 余量 |
产品规格参数
- 锭型重量:常规 1‑5t,可按锻件需求定制锭重;
- 锭型外形:圆形电渣锭,直径 Φ450‑Φ850mm,锭长按需定制;
- 交货状态:铸态电渣锭,黑皮,可按需粗扒皮;
- 冶炼方式:VIM 真空感应熔炼 + ESR 气氛保护电渣重熔,单电极单锭冶炼,不换电极。
冶金质量技术要求
- 气体控制:低氢、低氧,控制氢致开裂风险;S≤0.003%,降低锻造热裂倾向;
- 低倍组织:无白点、无残余缩孔、无裂纹、无大型夹杂;一般疏松、中心疏松、偏析满足电渣钢高级别要求;
- 夹杂物:A/B/C/D 类非金属夹杂物细系≤1.5 级;
- 表面质量:无严重横裂、纵裂、结疤,局部缺陷允许打磨清理;
- 无损检测:按合同要求做锭体超声波 UT 探伤,剔除内部恶性缺陷。
核心材料特性(成品坯料达成,非铸态电渣锭)
- 超低磁导率:成品相对磁导率 μᵣ ≤1.005,消除对 MWD/LWD 随钻测斜罗盘磁干扰,保障定向井轨迹测量精度;
- 氮固溶强化:依靠高氮实现高强度,通过大变形冷加工获得高屈服强度,适配井下高载荷工况;
- 耐蚀性能:Cr‑Mo‑N 协同,抗氯离子点蚀,抗弱 H₂S 泥浆腐蚀,通过晶间腐蚀检测;
- 细晶粒:成品锻件晶粒度≥8 级,强韧性匹配良好。
完整加工工艺流程
VIM 真空感应冶炼→浇铸自耗电极→ESR 气氛保护电渣重熔→P650 电渣锭毛坯→(扒皮 / 打磨)→锻造开坯→固溶热处理→大压下冷加工→探伤检测→机加工为无磁钻铤 / 空心棒 / 实心棒成品。
主要应用领域
- 石油油气定向钻井:无磁钻铤、无磁加重钻杆、无磁转换接头,MWD、LWD 井下测量系统载体;
- 适用工况:深井、定向井,含氯钻井泥浆、弱酸性井下介质环境。